در مهندسی برق و تابلوسازی، اصطلاحی رایج وجود دارد: «کیفیت یک سیستم الکتریکی به اندازه ضعیفترین اتصال آن است.» شاید کلیدهای مینیاتوری، کنتاکتورها و کابلهای فشار ضعیف یا متوسط همگی از برندهای طراز اول دنیا انتخاب شوند، اما اگر در انتهای خط، اتصال سیم به پایانه بر اثر یک اتصال سست، اکسیداسیون متالورژیکی یا پرس غیراستاندارد دچار افت ولتاژ موضعی شود، فاجعهای خاموش رخ میدهد: افزایش مقاومت تماسی بالا رفتن حرارت ژولی، ذوب شدن عایق مجاور و در نهایت جرقه، تخلیه الکتریکی و آتشسوزی.
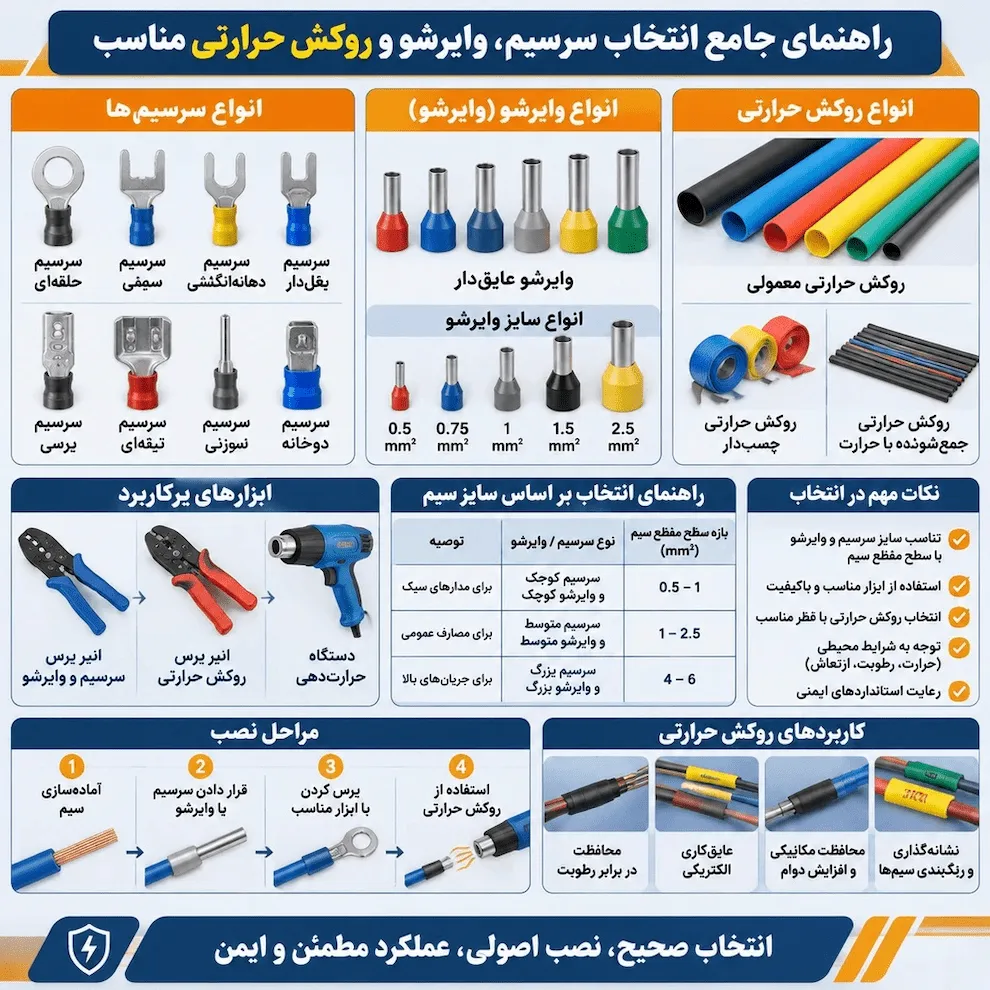
برای جلوگیری از چنین خسارتهای گزافی، تجهیزات اتصال و عایقبندی یعنی سرسیم (Lug / Terminal Crimp)، وایرشو (Ferrule) و روکش حرارتی (Heat-Shrink Tubing) نقشی حیاتی ایفا میکنند. این راهنمای جامع بهطور موشکافانه ساختار متالورژیکی، هندسه، استانداردهای بینالمللی و نحوه انتخاب و اجرای دقیق این ملزومات تابلوسازی و سیمکشی صنعتی را بررسی میکند تا اتصالات الکتریکی شما بالاترین بازدهی مکانیکی و الکتریکی را داشته باشند.
بخش اول: وایرشو (Ferrule / End Sleeve)؛ محافظت بیبدیل از هادیهای افشان
چرا کابل و سیم افشان بدون وایرشو محکوم به شکست است؟
سیمهای افشان Class 5 براساس استاندارد IEC 60228 از دهها تار مسی بسیار نازک تشکیل شدهاند. وقتی این سیم مستقیماً زیر پیچ ترمینال یا بست فنری قرار میگیرد، سه پدیده مخرب روی میدهد:
پدیده قیچی شدن رشتهها (Strand Severing): با سفت کردن پیچ، رزوه متحرک تعدادی از تارهای ظریف مس را قطع کرده و عملاً سطح مقطع مؤثر رسانا (AAA) کاهش مییابد.
لهشدگی ناهمگون و خزش مکانیکی (Creep): مس در اثر فشار مداوم در طول زمان دچار پدیده خزش شده و اتصال بهمرور شل میشود.
ریزش و پخششدگی تارهای مس (Splayed Strands): فرار حتی یک تار ظریف مس به خارج از بدنه ترمینال میتواند باعث اتصال کوتاه فاز به بدنه یا فاز به فاز در فاصلههای خزشی کوتاه شود.
وایرشو یا سرسیم لولهای، استوانهای از جنس مس با خلوص بالا (حداقل ۹۹.۹٪ مس الکترولیتی E-CU) است که سطح آن با قلع آبکاری شده تا رشتههای افشان را منسجم کرده و یک هادی یکپارچه نیمهصلب در محل اتصال ایجاد کند.
انواع ساختار وایرشو
وایرشوهای روکشدار تکی (Insulated Single Wire Ferrules): دارای قیف ورودی از جنس پلیآمید (PA66) یا پلیپروپیلن (PP) با خاصیت دیرسوز (Flame Retardant مطابق با UL 94V-0/V-2). قیف پلاستیکی ورود تارهای مس را تسهیل و هدایت کرده و خطر خمش و شکستگی عایق در گلویی ترمینال را برطرف میسازد.
وایرشوهای دوبل (Twin / Duo Ferrules): دهانه قیفی شکل مستطیلی یا ذوزنقهای برای ورود همزمان دو رشته سیم همسایز به منظور انشعابگیری (Jumpering) در فضاهای محدود پایهها و ترمینالهای تابلویی.
وایرشوهای بدون روکش (Non-Insulated Ferrules): ایدهآل برای محیطهای با دمای کاری فوقالعاده بالا که در آنها پلیمرهای عایق حرارت بالا را تاب نمیآورند، یا در محفظههای ترمینالی فوق متراکم.
کدهای رنگی و ابعادی وایرشوها؛ تمایز کدهای DIN، فرانسه و آلمان
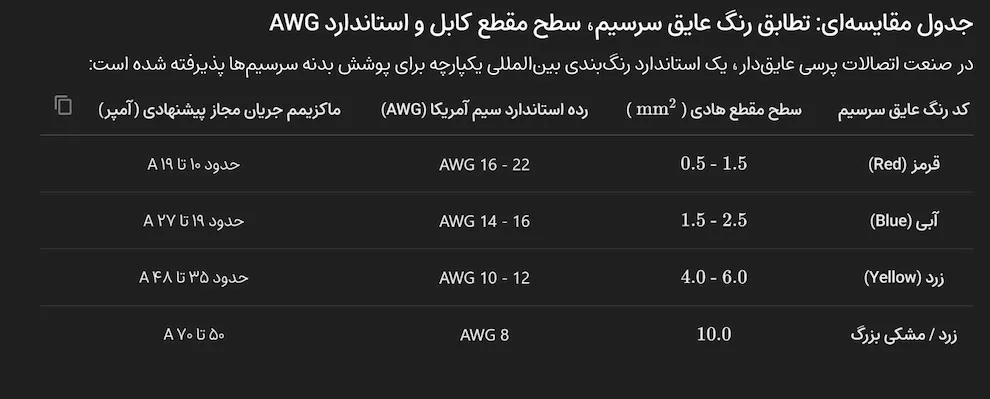
یکی از بزرگترین چالشهای مهندسان در خرید وایرشو ، تفاوت استانداردهای رنگبندی عایق وایرشوهاست:
استاندارد DIN 46228 (بخش ۴): محبوبترین و پذیرفتهشدهترین کدگذاری در تابلوهای برق صنعتی دنیا. به عنوان مثال، سایز 2.5 mm به رنگ آبی است.
استاندارد فرانسوی (NFC 63-023): در این استاندارد سایز 2.5 mm به رنگ خاکستری نشان داده میشود.
استاندارد آلمانی (Telemecanique): سایز 2.5 در این سیستم به رنگ طوسی روشن است.
نکته کلیدی انتخاب: هنگام سفارش، همواره سطح مقطع سیم و طول بخش لولهای هدایتکننده (معمولاً ۸، ۱۰، ۱۲ یا ۱۸ میلیمتر متناسب با عمق حفره ترمینال رعد، کلمسان، فینیکس یا واگو) را ملاک قرار دهید؛ تکیه بر صرفاً رنگ قیف ممکن است به دلیل تفاوت در سیستم DIN و فرانسه شما را به اشتباه بیندازد.
بخش دوم: دنیای سرسیمها (Crimp Terminals)؛ انواع، متالورژی و هندسه اتصال
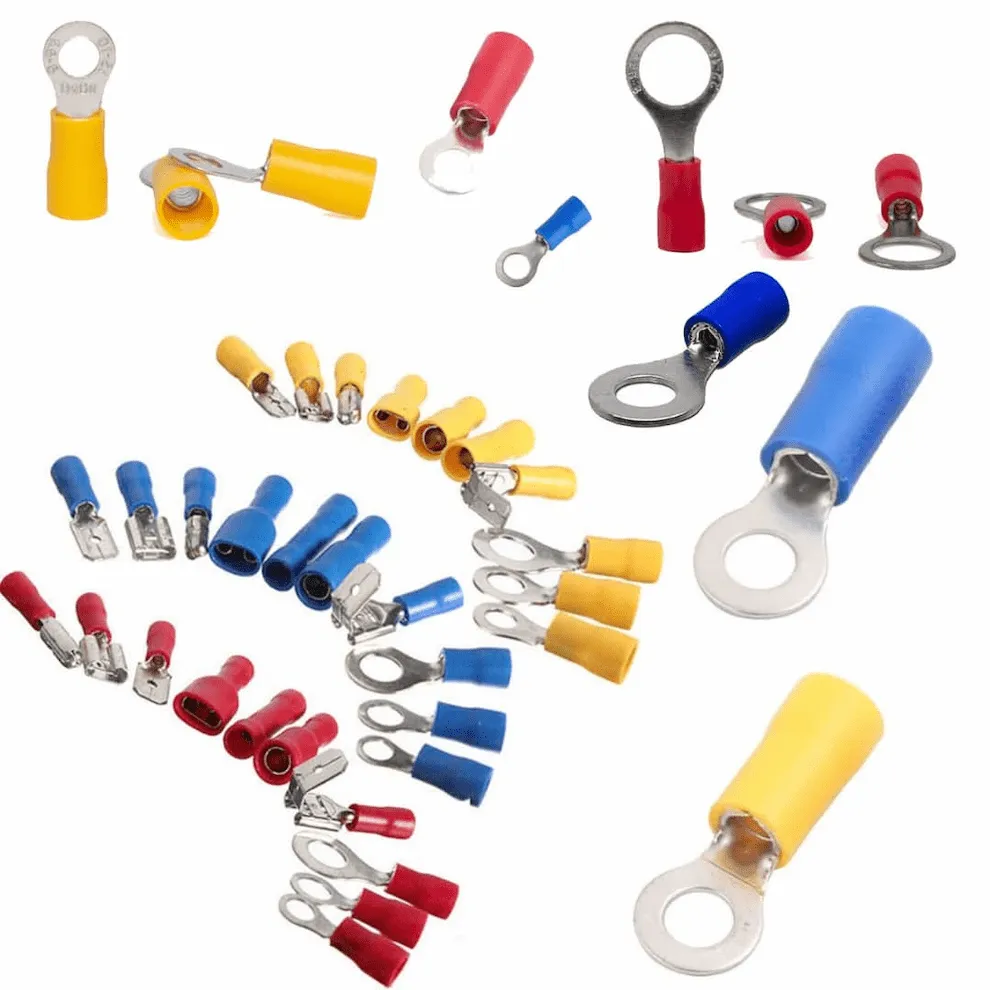
سرسیمها برخلاف وایرشو که فقط هادی را تجمیع میکند، اتصال بین سیم و شینهها، پایههای پیچدار رلهها، کلیدهای اتوماتیک، بدنه تجهیزات و بردهای الکترونیکی را فراهم میسازند. جنس مغزی انواع سرسیم معمولاً برنج باکیفیت (برای قطعات فیشی با خاصیت ارتجاعی) یا مس الکترولیتی قلعاندود (برای کابلشوها و سرسیمهای پرسی حلقهای) است.
بررسی هندسی و کاربرد انواع سرسیم
۱. سرسیم حلقهای (Ring Terminal)
عملکرد: بیشترین ضریب امنیت اتصال در برابر ارتعاشات مکانیکی شدید (Vibration Resistance).
کاربرد: موتورهای الکتریکی، صنایع خودروسازی، اتصالات سیستم ارتینگ (PE) و شینههای توزیع.
ویژگی متمایز: تا زمانی که پیچ یا مهره به طور کامل باز نشود، امکان جدایی هادی از محل اتصال به صفر میرسد. انتخاب سرسیم حلقهای بر اساس دو پارامتر انجام میشود: سطح مقطع سیم و قطر سوراخ حلقه (مثلاً M3, M4, M5, M6, M8).
۲. سرسیم دوشاخ یا چنگالی (Spade / Fork Terminal)
عملکرد: افزایش سرعت مونتاژ و تعمیرات در تجهیزات بدون نیاز به باز کردن کامل پیچ ترمینال؛ تنها با شل کردن پیچ، دوشاخه زیر هدایتگر سر میخورد.
کاربرد: ترمینالبلاکهای صنعتی قدیمیتر، سنسورها، رلهها و تایمرها.
ریسک: در شرایط ارتعاش و شل شدن پیچ، امکان خارج شدن سرسیم نسبت به مدل حلقهای بیشتر است.
۳. سرسیمهای سوزنی (Pin Terminals)
عملکرد: تبدیل ساختار مسطح هادی به یک پین سخت مدور برای وارد شدن به پایههای پیچی کامپکت که ورودی دایرهای باریک دارند و امکان ورود سرسیمهای پهن در آنها نیست.
۴. سرسیمهای تیغهای فیشی (Quick-Disconnect / Blade Terminals)
این اتصالات شامل دو بخش نری (Male) و مادگی (Female) هستند:
فیش نری و مادگی کولری / تخت: پرکاربرد در لوازم خانگی، رلههای خودرویی و بردهای صنعتی.
مدلهای تمامعایق (Fully Insulated Nylon): در این تیپ، بخش فلزی حتی پس از چفت شدن بهطور ۱۰۰٪ در پوسته نایلونی ایزوله میماند و خطر برقگرفتگی یا اتصال به بدنه مجاور کاملاً مهار میشود.
سرسیمهای نری–مادگی خوکچهای (Piggyback): امکان گرفتن یک انشعاب مازاد همزمان با اتصال سوکتی را پدید میآورند.
۵. سرسیمهای گرد لولهای (Bullet / Shrouded Terminals)
طراحی ویژه برای اتصالات سریع سنسورها و مدارات روشنایی، اتصالات خودرویی و فضاهای متحرک، با مقاومت در برابر پاشش ذرات و گردوغبار به واسطه غلاف الاستومری همپوشان.
هنر پرسکاری اصولی (Crimping Science)؛ تفاوت اتصال مکانیکی بینقص و بمب حرارتی
پرس زدن تنها فشردن سرسیم با انبردست یا گازانبر نیست! انجام غیراستاندارد پرس رایجترین دلیل آتشسوزی در رکهای مخابراتی و تابلوهای صنعتی است.
متالورژی Cold Weld (جوش سرد)
یک پرس بینقص پدیدهای تحت عنوان Gas-Tight Crimp (پرس نفوذناپذیر در برابر گاز) ایجاد میکند. در این حالت، فکهای قالب هیدرولیکی یا ضامندار انبر پرس، فشاری چنان مهیب وارد میکنند که:
تارهای مس و دیواره داخلی برنجی/مسی سرسیم دچار تغییر شکل پلاستیک (Plastic Deformation) شدید میشوند.
لایههای اکسید سطحی شکسته شده و مرز دانههای کریستالی فلز به یکدیگر میپیوندند (Cold Welding).
بخش سوم: روکش حرارتی (Heat-Shrink Tubing / وارنیش حرارتی)
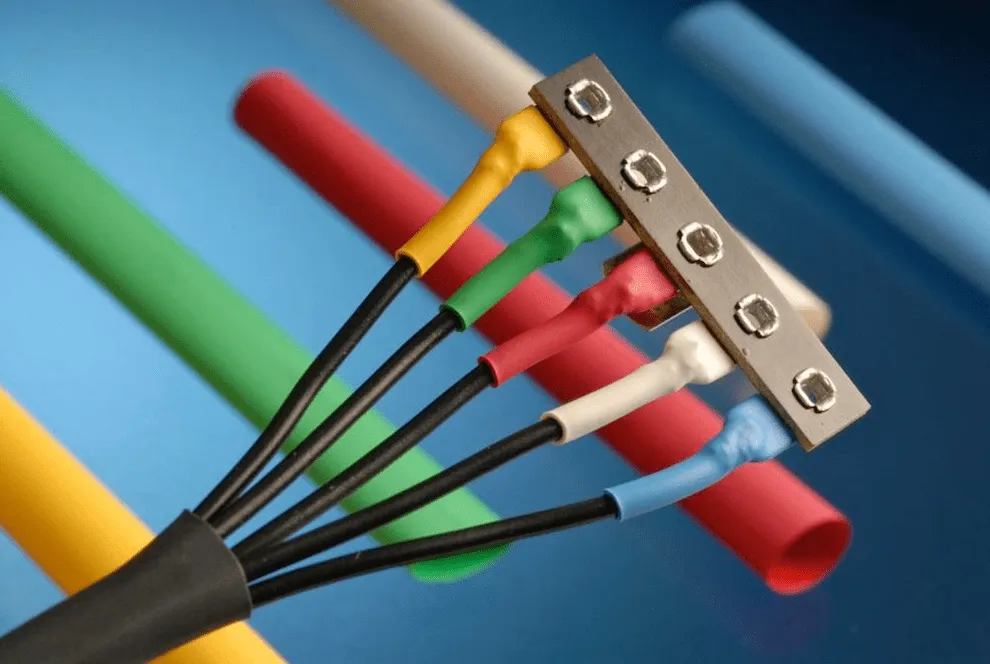
پس از برقراری اتصالات سیم به کابلشو یا ایجاد اتصالات خطی بین دو رسانا، سیستم به حفاظت فیزیکی، عایقکاری دیالکتریک و آببندی در برابر عوامل فرسایش محیطی نیاز دارد. در گذشته از نوارهای چسب پیویسی (لنت برق) استفاده میشد؛ با این حال چسب لنت با گذشت زمان بر اثر گرما خشک شده، حالت ژلهای چسبنده پیدا کرده، باز میشود و در تماس با روغن فاسد میگردد. شیرینگ حرارتی یا وارنیش حرارتی جایگزین استاندارد و قطعی آن است.
پلیمر پلیالفین و حافظه شکلی (Cross-linked Polyolefin)
روکشهای حرارتی مدرن عموماً از جنس پلیالفین شبکهای شده (Cross-linked) با پیوندهای پرتوی الکترونی هستند. این متریال ویژگی منحصربهفردی موسوم به حافظه ساختاری (Shape Memory) دارد:
هنگامی که وارنیش حرارت داده میشود، زنجیرههای پلیمری با قدرت منقبض شده و قطر لوله کوچک میشود تا بر هندسه جسم زیرین منطبق شود، بیآنکه ذوب شود یا چکه کند.
معیارهای کلیدی در انتخاب شیرینگ حرارتی مناسب
۱. نسبت انقباض (Shrink Ratio)
نسبت ۲ به ۱ (2:1): رایجترین تیپ برای سیمکشیهای تابلویی معمولی و ایزولاسیون سرسیمها. قطر لوله در اثر حرارت نصف اندازه اولیه میشود.
نسبت ۳ به ۱ (3:1) و ۴ به ۱ (4:1): حیاتی برای قطعاتی که اختلاف قطر زیادی در طول خود دارند؛ نظیر پوشش دادن اتصال کابل ضخیم به پین لاغر سرسیم، کانکتورهای چندرشتهای نظامی و صنعتی و اتصالات باتری خودرو.
۲. وارنیش ساده (Single Wall) در برابر وارنیش چسبدار دیوارهمتوسط/ضخیم (Dual Wall with Adhesive)
تکجداره (Single Wall): سبک، اقتصادی، با انعطافپذیری فوقالعاده؛ طراحیشده برای کدگذاری رنگی، مرتبسازی دستهسیمها و عایقکاری الکتریکی اولیه تا ۶۰۰ ولت در محیطهای خشک تابلو.
دوجداره چسبدار (Dual Wall / Marine Grade): لایه درونی مجهز به یک چسب گرماذوب (Hot Melt Adhesive) الاستومری است. با اعمال حرارت، در حین انقباض روکش بیرونی، چسب داخلی ذوب شده و تمام درزها و منافذ کابل را پر میکند. این تیپ پس از سرد شدن استاندارد حفاظت IP67/IP68 را به ارمغان آورده و مانع از نفوذ آب، نمک و سوخت به اتصالات شناور، پمپهای لجنکش و سیستمهای دفنی خاکی میگردد.
۳. کلاس دمایی و خودخاموششوندگی (Flame Retardancy)
برای رعایت ایمنی حریق بر اساس استاندارد UL 224، شیرینگهای حرارتی درجه یک در غیاب منبع خارجی شعله بهسرعت خاموش میشوند و گازهای سمی هالوژندار خفهکننده آزاد نمیکنند.
نتیجهگیری؛ ایمنی تضمینشده با اتصالات باکیفیت و استاندارد
خرید تجهیزاتی همچون سرسیم، وایرشو و روکش حرارتی سهم بسیار ناچیزی از کل بودجه مالی یک تابلو برق صنعتی، سیستم توزیع ساختمانی یا خطوط اتوماسیون را شامل میشود (شاید کمتر از ۲ درصد کل پروژه). با این حال، غفلت از انتخاب تجهیزات با آلیاژ مس ناب، عدم استفاده از آبکاری قلع مرغوب، یا پرسکاری با ابزارآلات مستهلک، دلیل ریشهای بالغ بر ۷۰٪ از توقفهای ناگهانی خطوط تولید، تریپهای ناخواسته بریکرها و حوادث تلخ آتشسوزی در بخش برق است.
